
Facteurs influençant l’absorbance laser de la poudre de cuivre.
1.Impact de la taille des particules
La réflectance de trois distributions granulométriques différentes de poudre de cuivre pur pour différents lasers est montrée dans la figure ci-dessous, qui montre que la réflectance de la poudre de cuivre pour le laser augmente avec la longueur d’onde, en particulier dans la bande de longueur d’onde supérieure à 550 nm, la réflectance de la poudre de cuivre pour le laser augmente rapidement, ce qui est la principale raison pour laquelle il est plus difficile de former des pièces en cuivre par SLM malgré la bonne thermogénicité du laser IR 1046nm. L’absorption du laser de longueur d’onde 1064nm était de 21,8% pour la poudre de cuivre pur dans la gamme de 40-160 μm, 22% dans la gamme de 15-53 μm, et 39,4% dans la gamme de 5-35 μm.

Figue. Réflectance de poudre de cuivre pur avec trois distributions granulométriques pour différentes longueurs d’onde de laser et réflectance laser à 1064nm
Le taux d’absorption laser de la poudre métallique est affecté par une variété de facteurs, en plus de la nature du matériau de la poudre elle-même, mais aussi par la couleur de la poudre, la température, la qualité de la surface des particules, l’angle d’incidence du laser et d’autres facteurs. Les changements de taille des particules causés par la couleur de la poudre de cuivre et la réflexion laser entre les particules de poudre ont changé, plus les particules de poudre sont petites, plus la couleur de la poudre est foncée, plus la taille des particules de poudre est petite dans une certaine plage, plus le taux d’absorption du laser de longueur d’onde 1064nm est élevé. Plus la taille des particules de la poudre métallique est petite, plus le laser sera réfléchi entre la poudre, ce qui augmentera indirectement le taux d’absorption de la poudre au laser.
2. Effet de l’alliage
La réflectance laser de la poudre de Cu-0,8 % en poids de Cr a été testée et comparée à l’absorption laser de la poudre de cuivre pur. La réflectance laser de la poudre de Cr Cu-0,8 % en poids à 1064 nm était de 69,5 %, ce qui était inférieur à la réflectance laser de la poudre de cuivre pur avec la même distribution granulométrique, mais toujours supérieur à la réflectance laser de la poudre de cuivre pur 5-35um, comme le montre la figure ci-dessous. Il a été démontré expérimentalement que le Cr a une valeur d’absorption de la lumière plus élevée que le Cu, et la solution solide de l’élément Cr dans la distorsion du réseau Cu affecte également le taux d’absorption laser, donc dans la même gamme de taille de particules de 15-53um, en raison de l’ajout de 0,8wt% d’élément Cr, le taux d’absorption laser de la poudre Cu-0.8wt%Cr est supérieur à celui de la poudre Cu pure à 1064nm, La poudre Cu -0.8wt%Cr a un taux d’absorption laser de 30,5% à 1064 nm, tandis que la valeur est de 22% pour la poudre de cuivre pur 15-53um.

Réflectance laser de Cu-0.8wt%Cr à différentes longueurs d’onde et absorption laser à 1064nm
3. L’effet de la modification de surface
Nano TiC est une poudre visqueuse noire avec une petite taille de particules, une grande surface spécifique et une activité de surface élevée, qui est généralement ajoutée à la matrice métallique comme une phase d’amélioration pour améliorer les propriétés du matériau. Le taux d’absorption laser à 1064 nm est toujours aussi élevé que 96,7%. Le taux d’absorption laser du cuivre et de la poudre d’alliage de cuivre sera amélioré par la modification de surface du nano-TiC.
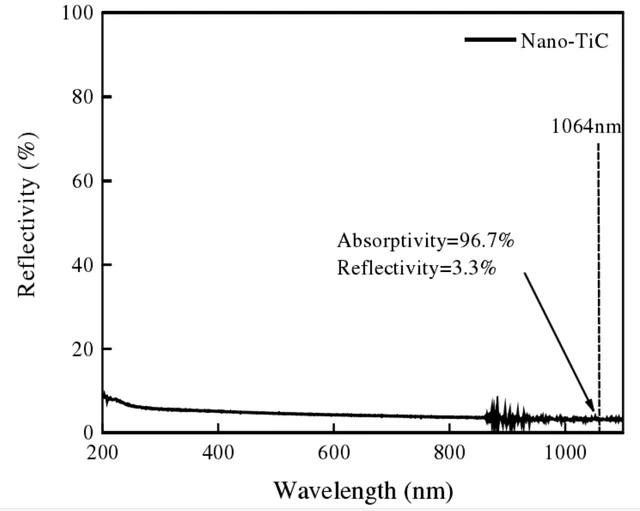
Réflectance du nano-TiC à différentes longueurs d’onde du laser et à 1064 nm
Le nano-TiC a été recouvert à la surface de la poudre de cuivre par broyage à billes, et 0,05%, 0,1%, 0,2%, 0,3%, 0,4% de fraction massique de nano-TiC a été ajouté à trois types de poudre de cuivre pur avec une distribution granulométrique et la réflectance laser de chaque poudre a été testée par spectrophotomètre UV-3600Plus UV. Sur la figure ci-dessous, on peut voir que l’ajout de nano-TiC réduit considérablement la réflectivité laser de la poudre de cuivre pur, et la réflectivité laser devient de plus en plus petite avec l’augmentation de la teneur en nano-TiC dans une diminution régulière du gradient. Le TiC de taille nanométrique est uniformément recouvert à la surface de la poudre de cuivre par broyage à billes, ce qui recouvre le lustre métallique d’origine de la poudre de cuivre, et avec le taux d’absorption élevé du laser par nano-TiC lui-même, il réduit considérablement la réflectivité laser de la poudre de cuivre.
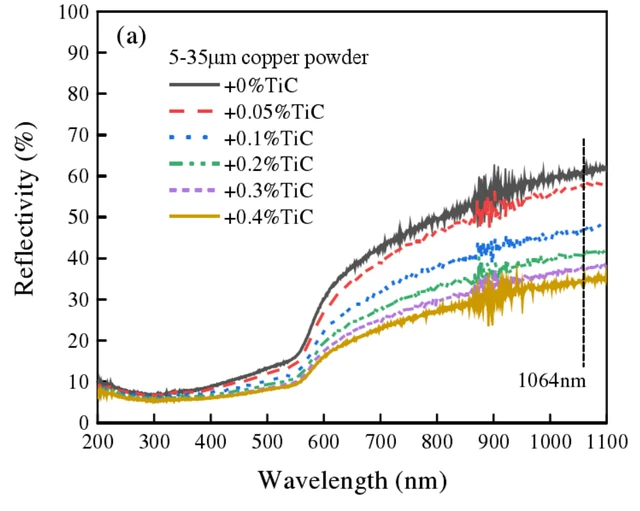
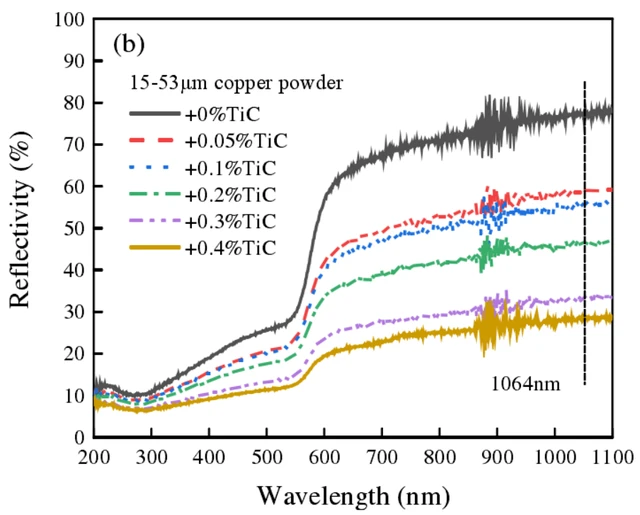
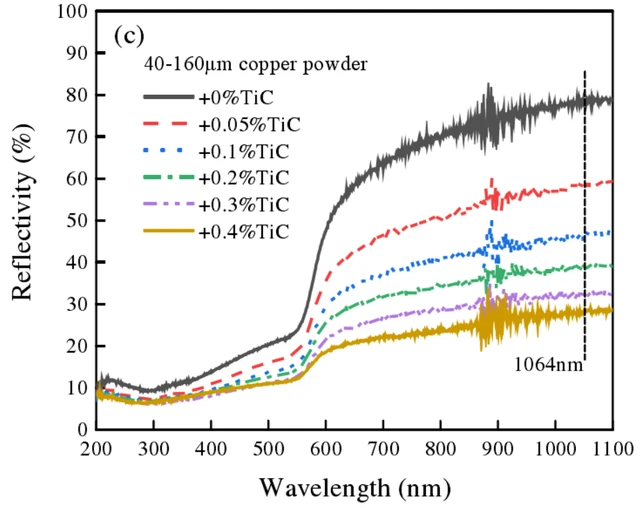
Réflectance de trois poudres de cuivre pur avec différentes fractions massiques de nano-TiC ajoutées à différentes longueurs d’onde de la lumière laser. (a:5-35um, b:15-53um, c:40-160um)
4. Effet de l’alliage et de la modification de surface
La réflectance laser de la poudre Cu-0.8wt%Cr avec différentes fractions massiques de nano-TiC ajoutées à différentes longueurs d’onde est indiquée ci-dessous. Lorsque les longueurs d’onde sont les mêmes, la réflectance laser de la poudre de cuivre diminue à mesure que la fraction massique du nano-TiC ajouté augmente, et l’absorption laser de la poudre est de 67,3% lorsque la fraction massique du nano-TiC ajouté est de 0,4wt%. Le résultat du test est que l’alliage de surface et la modification de surface peuvent encore réduire efficacement le taux d’absorption laser de la poudre, ce qui fournit également une idée pour améliorer le taux d’absorption laser de la poudre d’alliage.
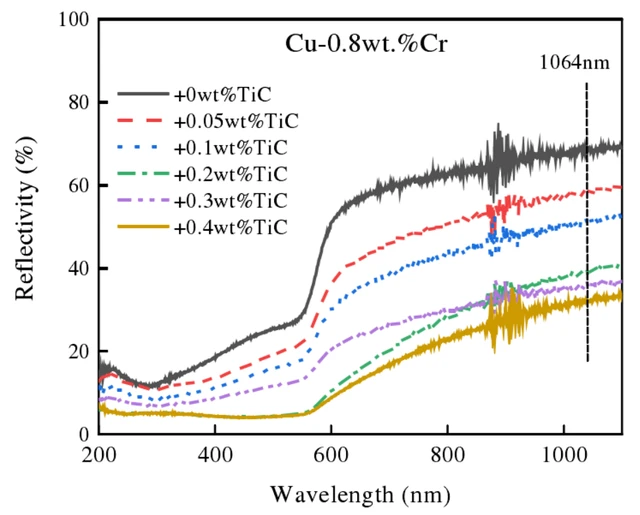
Réflectance de la poudre Cu-0.8wt%Cr avec différentes fractions massiques de TiC ajoutées à différentes longueurs d’onde de la lumière laser
5. Traitement d’oxydation
La réflectance laser de trois poudres de cuivre pur et des poudres d’alliage Cu-0.8wt%Cr a été chauffée à 50°C, 150°C, 250°C, 350°C et maintenue pendant 5min dans un creuset de corindon, et testée à température ambiante (RT) et après traitement d’oxydation, etc. La réflectance laser est indiquée ci-dessous. L’absorbance laser des trois poudres de cuivre pur dans des conditions de 50°C et 150°C et maintien pendant 5min a un petit changement par rapport à l’absorbance laser de la poudre non oxydée. Lorsque la température a été augmentée à 250 ° C et maintenue pendant 5 min, la réflectivité laser de la poudre a diminué de manière significative et a atteint la valeur maximale à 350 ° C et maintenue pendant 5 min. Les taux d’absorption laser des trois poudres de cuivre pur étaient de 61,7%, 68,3% et 64,8% pour le 5-35um, le 15-53um et le 40-160um à 350°C et maintenus pendant 5 min, respectivement. Les taux d’absorption laser des poudres Cu-0.8wt%Cr sont passés de 30,5% à 41,2% et 42,3% après oxydation à 50°C et 150°C, respectivement, et ont augmenté à 76,9% et 77,4% après oxydation à 250°C et 350°C, respectivement, par rapport à la poudre de cuivre pur avec la même distribution granulométrique.
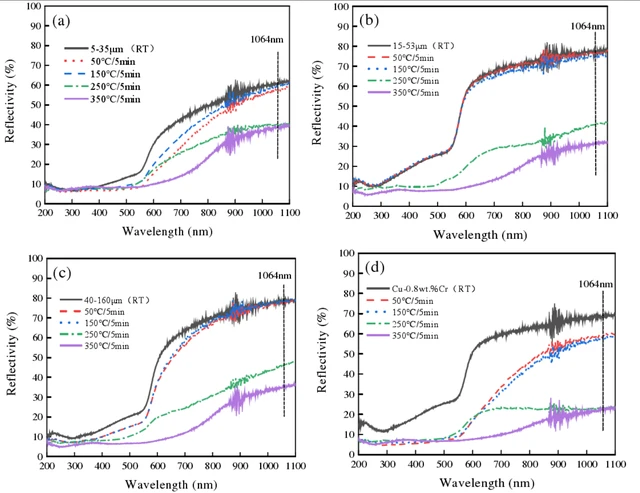
Réflectance laser à différentes longueurs d’onde pour différentes poudres maintenues à 50°C, 150°C, 250°C, 350°C pendant 5min respectivement (a:5-35um, b:15-53um, c:40-160um, d: Cu-0.8wt%Cr)
Conclusion
Il existe de nombreuses approches pour améliorer le taux d’absorption laser de la poudre métallique, mais sur la base de l’amélioration du taux d’absorption laser de la poudre, si elle peut assurer la qualité des pièces formées, il faut expérimenter pour vérifier. Par exemple, plus la taille des particules de poudre est petite, plus le taux d’absorption laser est élevé, mais cela ne signifie pas que plus la taille des particules de poudre métallique est petite, mieux c’est, car l’équipement de fusion laser sélectionné est d’une certaine épaisseur de poudre de pose, la taille des particules de poudre inférieure à l’épaisseur minimale de l’équipement ne sera pas en mesure de poser la poudre correctement, de sorte que la taille appropriée des particules ne peut pas seulement regarder le taux d’absorption du laser; Pour les méthodes d’alliage et de modification de surface, les alliages de cuivre existants ont des systèmes matures, et l’effet de l’ajout d’oligo-éléments sur la qualité des pièces formées nécessite une vérification expérimentale. La méthode d’oxydation de surface réduit efficacement la réflectivité de la poudre de cuivre au laser, mais pour la poudre de fabrication additive métallique, plus la teneur en oxygène de la poudre est faible, plus l’activité de surface est petite, meilleur est l’effet de fusion et plus la densité de formation est élevée, bien que l’augmentation de la teneur en oxygène fasse diminuer la réflectivité laser de la poudre, mais la teneur en oxygène de la poudre doit être contrôlée dans une plage raisonnable.
Bibliographie: " A Study on the Laser Absorption Rate of Copper and Copper Alloy Powder and its Selected Area Laser Melting and Forming « , Shen Jibiao, Université des sciences et de la technologie de Kunming
Si vous voulez en savoir plus sur MRJ-Laser, veuillez visiter:
Machine de nettoyage laser:https://www.mrj-laserclean.com/laser-cleaning-machine/
Machine de marquage laser:https://www.mrj-laserclean.com/laser-marking-machine/
Machine de soudage laser:https://www.mrj-laserclean.com/laser-welding-machine/


