
Dans le domaine du traitement des métaux, la découpe laser est saluée comme la « lame la plus rapide », offrant une vitesse, une précision et une efficacité impressionnantes. Pourtant, dans la production réelle, cette « lame rapide » a son propre « talon d'Achille » : une précision de coupe en baisse, une qualité inégale lors de la coupe de plaques épaisses et une surchauffe lors d'un fonctionnement prolongé-trois problèmes majeurs qui affligent constamment les opérateurs.
Plus inquiétant encore, même si ces trois problèmes semblent distincts, ils sont en réalité interconnectés : la surchauffe exacerbe la dérive thermique, la dérive thermique compromet la précision et la perte de précision aggrave encore les difficultés de découpe de plaques épaisses. La cause profonde de tout cela indique souvent un seul facteur : -température incontrôlée.
Perte de précision : quand la « dérive thermique » devient une tueuse silencieuse
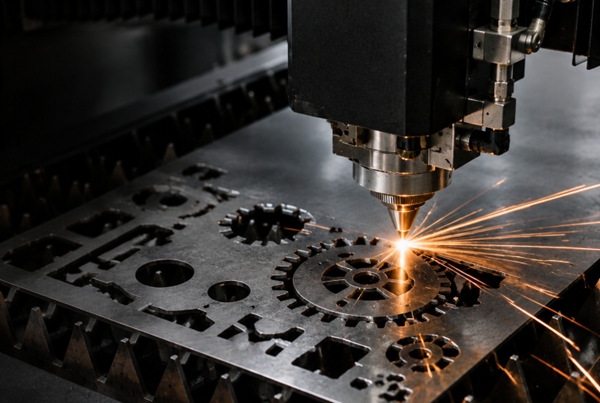
La haute précision est l’avantage distinctif de la découpe laser, mais la baisse de précision reste l’un des défauts de traitement les plus courants.
Les manifestations typiques incluent une largeur de saignée inégale, une rugosité accrue de la face de coupe-, des incohérences directionnelles (par exemple, trois côtés lisses et un rugueux lors de la coupe d'un carré) et des écarts dimensionnels entre la première et la dernière pièce d'un lot.
Le principal responsable de cette perte de précision est « l’effet de lentille thermique ». Pendant le traitement, les lentilles à l’intérieur de la tête laser subissent une légère déformation due à la chaleur, provoquant une dérive continue du point focal laser. Cette dérive est à la fois insidieuse et cumulative ; les paramètres calibrés le matin peuvent ne plus être optimaux après plusieurs heures de fonctionnement continu.
De plus, le désalignement du chemin optique et les erreurs de coaxialité des buses sont des problèmes tout aussi critiques. Le faisceau laser doit traverser parfaitement le centre de la buse ; toute déviation perturbe le flux de gaz d'assistance, empêchant l'élimination uniforme du métal en fusion et rendant la précision impossible à garantir. Alors que de nombreux opérateurs utilisent le « test sur bande » pour des contrôles périodiques, cette étape fondamentale de maintenance est souvent négligée.
Instabilité dans la découpe de tôles épaisses : un "tir à la corde-de-guerre" entre l'énergie et le flux de gaz
Si la découpe de tôles fines met à l’épreuve l’équilibre entre vitesse et précision, la découpe de plaques épaisses (généralement supérieures à 10 mm) présente une série de défis enracinés dans des limitations physiques.
La nature intermittente du processus de combustion est au cœur du problème. La découpe de plaques épaisses dépend fortement de l'énergie libérée par la réaction de combustion du fer -oxygène ; cependant, en raison des vitesses de coupe lentes, le flux continu d'oxygène refroidit le front de coupe, provoquant l'extinction et la reprise répétées du processus de combustion. Cette combustion intermittente entraîne des fluctuations de température au niveau du front de coupe, ce qui entraîne une qualité de coupe inégale.
L’atténuation des gaz d’assistance est un autre écueil caché. La pureté de l'oxygène a un impact significatif sur l'efficacité de la coupe.-Une simple baisse de pureté de 0,9 % entraîne une diminution de 10 % du taux de combustion de l'oxygène du fer-. Au moment où le gaz atteint le fond d’une plaque épaisse, la pression a fortement chuté, ce qui rend difficile l’expulsion des scories fondues et entraîne une importante accumulation de scories au bord inférieur.
L'accumulation thermique dans le matériau aggrave encore la situation. Les vitesses de traitement des plaques épaisses sont extrêmement lentes, ce qui signifie que l’énergie laser est continuellement concentrée dans une seule zone. À mesure que la température du matériau augmente, des problèmes tels qu'une combustion excessive, une fusion excessive et une oxydation de la face coupée surviennent inévitablement.
Surchauffe lors d’un fonctionnement prolongé : le risque systémique d’accumulation de chaleur
Lorsque l’équipement laser fonctionne en continu, l’accumulation de chaleur est un phénomène physique inévitable. Cette accumulation déclenche une réaction en chaîne à plusieurs niveaux :
Qualité de traitement compromise : l'effet de lentille thermique s'intensifie, entraînant une dégradation du faisceau ; des températures excessives de la pièce élargissent la-zone affectée par la chaleur (ZAT) et provoquent une oxydation ou une décoloration des surfaces coupées.
Menaces sur la durée de vie de l'équipement : des températures élevées et soutenues accélèrent le vieillissement et l'endommagement des composants internes tels que les cristaux laser, les sources de pompe et les lentilles optiques.
Impact sur l'efficacité de la production : les alarmes de température élevée-déclenchent des arrêts, obligeant les lignes de production à s'arrêter.
« Dommages secondaires » dus à la condensation : si la température de l'eau du refroidisseur est réglée trop basse, de la condensation se forme sur les lentilles optiques ; cela modifie directement le chemin de transmission du faisceau et peut gravement endommager les lentilles.
La solution : transformer la « température » en une variable contrôlable
Relever ces trois défis majeurs révèle une logique claire : la précision est le résultat visible et les paramètres sont les moyens, mais la gestion de la température est le fondement. Qu'il s'agisse d'atténuer l'effet de lentille thermique, de stabiliser les conditions thermiques lors de la découpe de-plaques épaisses ou d'éliminer les risques de surchauffe lors d'un fonctionnement à long-terme, l'objectif principal est le même : transformer la "température"-un facteur variable-en une constante contrôlable avec précision.
C’est précisément là que réside la valeur des refroidisseurs industriels. Prenons l'exemple du système de refroidissement à double circuit Teyu CWFL-60000 ; il résout directement ces problèmes grâce aux caractéristiques de conception suivantes :
Contrôle indépendant de la température à double-circuit : un contrôle de température séparé pour la source laser et le système optique garantit une sortie laser stable tout en empêchant la condensation de la lentille, supprimant ainsi la dérive thermique au niveau de la source.
Contrôle de température de haute-précision : en maintenant les fluctuations de température dans une plage de ± 1 degré, il fournit un environnement thermique stable pour un traitement continu prolongé, minimisant efficacement la perte de précision et les fluctuations de qualité lors de la découpe de plaques épaisses-.
Conception de fonctionnement continu de qualité industrielle : prend en charge un fonctionnement intensif pendant 24 -heures-, réduisant le risque d'arrêts liés à une surchauffe-et permettant une véritable production non-stop.
Contrôle intelligent de la température segmentée : le fonctionnement du compresseur est régulé en fonction des demandes de refroidissement réelles, évitant ainsi les cycles de démarrage-arrêt fréquents ; cela permet d'économiser de l'énergie tout en prolongeant la durée de vie de l'équipement.
Les trois principaux défis que sont la découpe laser-précision,-le traitement des plaques épaisses et la surchauffe-peuvent sembler distincts, mais ils partagent une racine commune. Ils soulignent tous une vérité fondamentale : la température est la variable critique qui détermine les limites supérieures de la qualité de coupe.
À l'ère de la puissance laser-de plus en plus grande, les systèmes de refroidissement ne sont plus de simples accessoires optionnels ; ils sont devenus une infrastructure de base essentielle pour assurer la stabilité de la transformation et améliorer l’efficacité des chaînes de production. Lorsque la qualité de coupe fluctue, il vaut la peine de porter votre attention sur ce « gardien de la température » qui fonctionne silencieusement -car il détient souvent la clé de la solution.


