
Par mise en forme de faisceau, nous entendons souvent l'utilisation de lentilles de mise en forme de faisceau, de lentilles, de microlentilles ou de fibres de formes différentes pour obtenir un effet d'homogénéisation sur la tache lumineuse. Nous introduisons ici une nouvelle méthode : la technologie de soudage BrightLine de TRUMP, utilisant une fibre 2-in-1 (Figure 1), qui est composée d'un noyau de fibre interne et d'un anneau de fibre externe. Les deux faisceaux se superposent pour agir sur la zone de traitement.

Figure 1 2-dans-1 la technologie fibre de TRUNC
Dans le processus de pénétration profonde, le métal dans le minuscule emplacement est fondu et vaporisé par la chaleur du laser, produisant de la vapeur à haute pression au fond du petit trou. La vapeur est éjectée par le bas, ce qui entraîne une perte de matière, également appelée éclaboussures. L'ensemble du processus est similaire à l'eau bouillante à la maison qui génère en permanence des bulles. Lors de l'utilisation d'un faisceau de mise en forme 2-in-1, la fibre de l'anneau externe fournit une plus grande zone de "tampon" autour de la micro-ouverture, permettant à la vapeur à haute pression de s'échapper. Le faisceau annulaire extérieur aide à créer un processus de soudage plus stable avec une fusion plus profonde.
Dans le même temps, le faisceau annulaire externe modifie la direction d'écoulement du liquide métallique du bain de fusion (Figure 2). Le flux accéléré de métal en fusion vers la surface est dévié latéralement sous l'influence de l'impulsion du faisceau annulaire. Par conséquent, sous l'effet combiné des deux changements ci-dessus, il est prouvé expérimentalement que la technique de mise en forme des fibres intérieures et extérieures peut réduire les projections de 90 %.
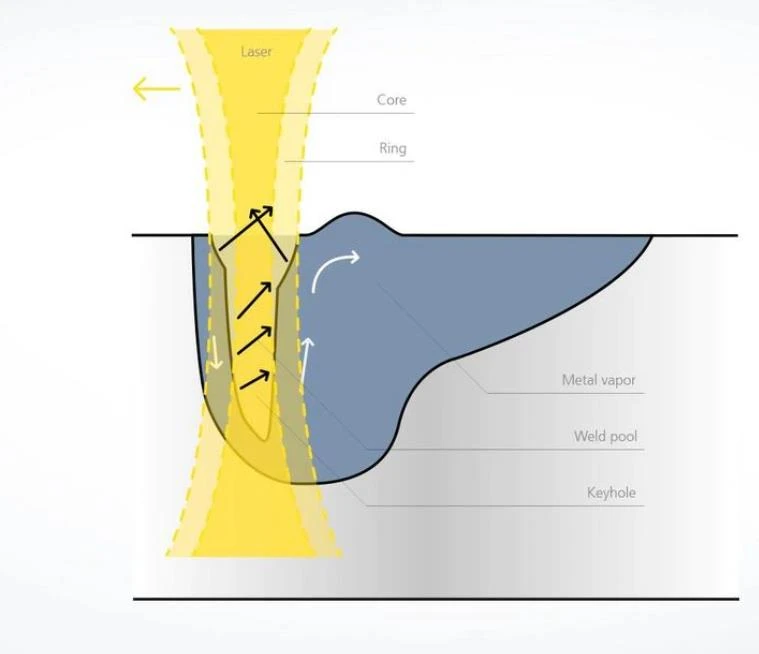
Figure 2 Changement de bain de fusion sous l'action des faisceaux internes et externes
La trajectoire d'oscillation du faisceau est illustrée dans la figure ci-dessous. Pour certains procédés de soudage bout à bout et par recouvrement, où il y a des espaces entre les pièces et aucun matériau de remplissage, et le soudage au laser conventionnel suit une ligne droite le long de l'espace, il n'est pas possible de souder efficacement. Par conséquent, l'oscillation du faisceau (Oscillation ou Wobble) est introduite, où des lignes droites et des mouvements de haut en bas sont superposés pour créer une spirale (Figure 3), augmentant la zone de bain en fusion où le liquide métallique remplit l'espace pour le soudage. L'utilisation de l'oscillation du faisceau présente l'avantage supplémentaire de compenser les erreurs dimensionnelles dans la pièce, de réduire la porosité et d'augmenter l'esthétique de la soudure et la stabilité du processus de soudage.
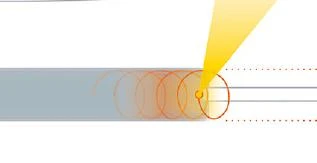
Figure 3 Mouvement en ligne droite et trajectoire superposée d'oscillation de haut en bas
L'utilisation d'une combinaison de mise en forme du faisceau et d'oscillation du faisceau peut grandement améliorer la stabilité du processus de soudage par fusion profonde, la soudabilité des alliages d'aluminium et des aciers à haute résistance, et éviter efficacement la microfissuration. Cependant, pour certains matériaux, des micro-fissurations aléatoires existent toujours. Les figures 4-6 ci-dessous montrent les performances de soudage de l'alliage d'aluminium de la série 6XXX dans trois conditions de mise en forme du faisceau, d'oscillation du faisceau et de mise en forme et d'oscillation du faisceau.
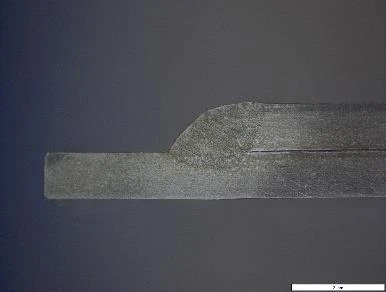
Figure 4 L'effet de la section de soudage de mise en forme du faisceau microscopique
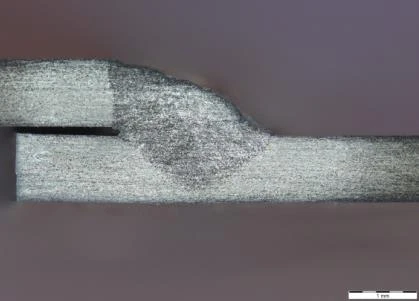
Figure 5 l'effet microscopique de la section transversale de soudage par oscillation du faisceau
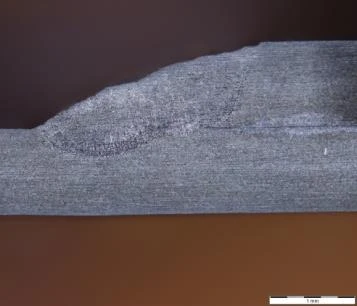
Figure 6 L'effet de la mise en forme microscopique du faisceau et de la section transversale de soudage par oscillation du faisceau


