
Ces dernières années, le monde de l'aérospatiale - y compris les avions commerciaux et militaires, les satellites, les engins spatiaux, les drones et les véhicules aériens sans pilote (UAV) - a subi des changements spectaculaires. De plus en plus d'entreprises se joignent à la course à l'espace, dont beaucoup nécessitent des technologies de fabrication innovantes.
En revanche, l'impact des restrictions de voyage sur l'aviation commerciale causées par la nouvelle épidémie de couronne a fait chuter d'un tiers le taux de production d'avions civils.
En 2019, l'Europe était l'un des leaders mondiaux de la production d'avions et d'hélicoptères civils, y compris divers composants et moteurs d'avions, soutenant environ 400 000 emplois et générant des revenus de 130 milliards d'euros. Alors que l'exploration spatiale et la défense sont restées largement épargnées par la pandémie, la production d'avions civils continue de se redresser.
Dans le "Uncertainty in Commercial Aerospace" (Uncertainty in Commercial Aerospace), publié en février 2023, McKinsey, une société de conseil et de recherche bien connue, rapporte que le monde doit digérer la construction de 9 400 avions de passagers (principalement des jets à fuselage étroit ) d'ici la fin de 2027. avions) carnet de commandes. Mais il existe une incertitude quant à la croissance future du trafic aérien de passagers, à la santé des chaînes d'approvisionnement et à la main-d'œuvre. Par conséquent, les fabricants doivent accroître l'efficacité et la flexibilité de leur production pour gérer les arriérés et répondre aux futurs changements de la demande.
La capacité du traitement laser à augmenter la productivité et à maintenir les coûts bas peut jouer un rôle clé pour permettre cette réponse de l'industrie aérospatiale. Le traitement au laser - opérations sous forme de découpe, de soudage, de grenaillage et de perçage - est devenu une partie intégrante de la fabrication aérospatiale.
Par exemple, les lasers sont utilisés pour fabriquer des volets pour les ailes d'avions, des fixations d'ailes, des pièces de moteur à réaction et des pièces de siège, et sont également utilisés pour réparer des turbines, nettoyer ou enlever la peinture de pièces et préparer des pièces pour un traitement ultérieur. surface de la pièce. Ces dernières années, la fabrication additive laser (FA) a également gagné en popularité dans les vols spatiaux. De plus, le marché espère améliorer la traçabilité des composants aéronautiques et les exigences en matière de marquage laser augmentent également.
Découpe et soudure laser
La découpe au laser est un processus rapide, économique et précis utilisé pour répondre aux exigences de fabrication exigeantes du secteur aérospatial.
Par rapport au traitement traditionnel, la découpe laser a une haute précision, moins de déchets de matériaux, une vitesse de traitement rapide, un faible coût et moins de maintenance de l'équipement. De plus, il maximise la productivité car il permet d'apporter rapidement et facilement les modifications nécessaires à l'usinage.
Les lasers peuvent être utilisés pour produire des pièces de fixation d'aile, des pièces de gabarit, des pièces d'effecteur d'extrémité, des pièces d'outillage, etc. Il convient aussi bien aux petits composants tels que les joints d'huile greffés et les collecteurs de conduit de purge en titane, qu'aux composants plus volumineux tels que les cônes d'échappement. Il peut usiner une grande variété de matériaux aérospatiaux, notamment l'aluminium, l'Hastelloy (nickel allié à des éléments tels que le molybdène et le chrome), l'Inconel, le Nitinol, le Nitinol, l'acier inoxydable, le tantale et le titane.
Le soudage au laser est également utilisé dans l'aérospatiale comme alternative aux méthodes d'assemblage traditionnelles telles que le collage et la fixation mécanique. Par exemple, l'utilisation du soudage au laser d'alliages d'aluminium légers et de polymères renforcés de fibres de carbone (CFRP) dans la construction aéronautique gagne du terrain et est utilisée pour remplacer le rivetage dans la mesure du possible. Des techniques telles que le soudage par tissage au laser ont également réussi à assembler des réservoirs de carburant, à améliorer l'efficacité et la résistance des joints, à réduire les retouches et à économiser beaucoup d'argent. D'autres réussites de soudage dans l'aérospatiale incluent l'assemblage du noyau coulé d'une aube de turbine à la plaque de recouvrement ; et créer un nouveau type de volet d'aile léger qui augmente le contrôle du flux laminaire, minimise la traînée et optimise le rendement énergétique.
Le soudage au laser a le potentiel de réduire les coûts, de réduire le poids des composants et d'améliorer la qualité de la soudure par rapport aux méthodes traditionnelles, et plusieurs fabricants envisagent actuellement le soudage au laser pour la production de pièces de cellule.
Lnettoyage d'aser
Les fabricants du secteur aérospatial utilisent le nettoyage au laser pour enlever les couches de surfaces métalliques et composites en vue de l'usinage, pour enlever les revêtements ou la corrosion et pour enlever la peinture des gros composants ou de l'avion entier avant de repeindre.
Pendant le processus de nettoyage, le laser est absorbé et évaporé par la surface métallique, réalisant ainsi l'ablation du matériau de surface, tout en ayant peu d'effet sur le matériau de la couche interne, et ne causera pas de dommages thermiques accidentels aux composants. Les lasers à fibre pulsée de la classe des kilowatts sont particulièrement bien adaptés au nettoyage rapide au laser - ils permettent un nettoyage efficace et de haute précision d'une grande variété de matériaux, notamment la céramique, les composites, les métaux et les plastiques.
Ces dernières années, l'utilisation de matériaux composites dans les aéronefs s'est accrue, de même que la nécessité d'assembler des métaux à des matériaux composites. Dans la fabrication aérospatiale, des adhésifs peuvent être utilisés pour joindre ces deux matériaux dissemblables. Pour créer une liaison solide, les deux surfaces doivent être soigneusement préparées avant l'application de l'adhésif.
Le nettoyage au laser est idéal car il crée une finition de surface très étroitement contrôlée et reproductible qui permet une liaison constante et prévisible. Traditionnellement, cela se faisait par des techniques de dynamitage destructrices ou l'application de plusieurs produits chimiques. Cependant, le nettoyage au laser offre désormais une méthode en une étape qui est non seulement plus rentable et plus productive, mais qui a également un impact environnemental plus faible car aucun produit chimique toxique ou matériel de sablage n'est requis. Le nettoyage au laser est également beaucoup plus doux pour les pièces que les méthodes traditionnelles.
Nettoyage au laser de pièces d'avion métalliques et compositesest également plus bénéfique que les techniques de décapage chimique ou de sablage lorsqu'il s'agit de décaper la peinture. Au cours de sa durée de vie utile, un avion peut être repeint 4-5 fois, et cela peut prendre une semaine ou plus pour enlever la peinture de l'ensemble de l'avion en utilisant des techniques traditionnelles. En revanche, le nettoyage au laser peut réduire ce temps à 3-4 jours, selon la taille de l'avion, et il rend également les pièces plus accessibles aux travailleurs. De plus, lorsqu'il est utilisé pour le décapage de peinture plutôt que pour le décapage chimique ou le sablage, le nettoyage au laser offre des économies importantes - des milliers de livres par avion, car les déchets dangereux sont réduits d'environ 90 % ou plus et les exigences de manutention sont réduites.
Marquage laser / martelage par choc laser
Les contraintes dans les composants métalliques peuvent entraîner une défaillance par fatigue du métal dans les composants d'avion tels que les pales de soufflante dans les moteurs à réaction, ce qui peut causer des dommages ou des blessures. Cela peut être atténué par une technique connue sous le nom de martelage au laser.
Dans ce processus, des impulsions de lumière laser sont dirigées vers une zone de forte concentration de contraintes, et chaque impulsion déclenche une minuscule explosion de plasma entre la surface du composant et une couche d'eau pulvérisée sur le dessus. La couche d'eau confine l'explosion, ce qui fait que l'onde de choc pénètre dans le composant et génère des contraintes résiduelles de compression à mesure que sa zone de propagation s'étend. Ces contraintes neutralisent la fissuration et d'autres formes de fatigue du métal. Par rapport aux processus traditionnels, le renforcement au laser peut prolonger la durée de vie des pièces métalliques de 10-15 fois.
Le martelage laser est de plus en plus utilisé dans l'industrie aérospatiale. Par exemple, LSP Technologies et Airbus ont développé conjointement un système de martelage laser portable qui a récemment été testé et évalué dans les installations de maintenance et de réparation d'Airbus à Toulouse, en France.
Le système de martelage laser Leopard prolongera la durée de vie en inhibant l'initiation et la propagation des fissures causées par les contraintes de vibration cycliques. La flexibilité de la livraison du faisceau par fibre optique et des outils personnalisés permet au système d'éclairer au laser des zones difficiles d'accès pour les avions. Selon les partenaires, le système est une percée dans la technologie de renforcement au laser qui fera progresser son utilisation, notamment en prolongeant la durée de vie des aubes de moteur à réaction et plus encore.
Le Fleet Readiness Center East (FRCE) de la marine américaine a également récemment terminé la validation d'un processus de martelage par choc laser qui a été utilisé avec succès sur l'avion F-35B Lightning II. FRCE a utilisé le processus pour renforcer le cadre du F-35B Lightning II sans ajouter de matériau ou de poids supplémentaire qui limiterait autrement ses capacités de transport de carburant ou d'armes. Cela contribue à prolonger la durée de vie des avions de combat de cinquième génération, les variantes à décollage et atterrissage courts utilisées par le US Marine Corps.
Lforage aser
Les moteurs d'avions modernes comportent environ 500 000 trous, soit environ 100 fois plus que les moteurs construits dans les années 1980. Dans le même temps, les constructeurs aéronautiques produisent de plus en plus d'autres composants qui comportent un grand nombre de trous percés pour le rivetage et le vissage. Par conséquent, dans le domaine de l'aérospatiale, le perçage au laser a un énorme potentiel de marché, car il fournit un processus précis, reproductible, rapide et rentable.
Par exemple, de nouveaux systèmes laser femtoseconde haute puissance sont en cours de développement pour un micro-perçage efficace et précis de grands panneaux en titane HLFC (Hybrid Laminar Flow Control) à monter sur des stabilisateurs d'aile ou d'empennage. Ces panneaux aspirent l'air à travers de petits trous, ce qui réduit la traînée de frottement et réduit la consommation de carburant.
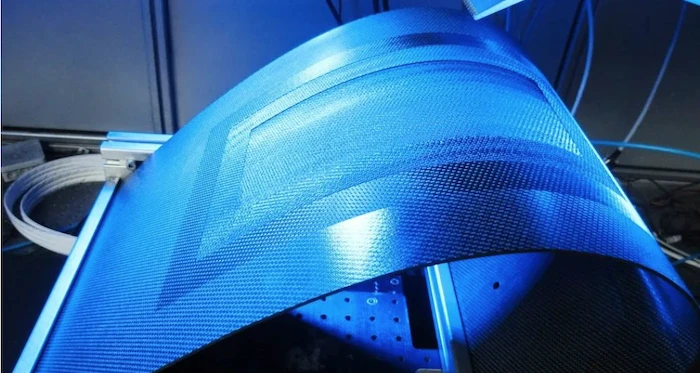
Le perçage au laser étant sans contact, le matériau à usiner n'a pas besoin d'être fixé de la même manière qu'avec des outils conventionnels. Un autre avantage d'être sans contact est l'absence d'usure de l'outil, ce qui représente un avantage particulier dans les opérations de perçage pour les composants CFRP. En raison de sa dureté, les composants CFRP peuvent être très abrasifs pour les outils conventionnels. Le perçage au laser peut également être effectué à des vitesses très élevées afin que les dommages excessifs causés par la chaleur n'endommagent pas le matériau en cours de traitement.
Afabrication additive
La fabrication additive laser (FA) s'est également rapidement développée dans l'industrie aérospatiale. Dans cette technique, les lasers font fondre des couches successives de poudre pour construire des formes. Une société de fusées basée en Californie a même récemment commandé deux 12-imprimantes 3D à faisceau laser pour rendre ses missions spatiales plus économiques et efficaces en créant des composants spatiaux plus légers, plus rapides et plus solides.
Alors que de nombreux projets sont encore en phase de test, la fabrication additive laser a déjà été utilisée avec succès lors de deux missions vers Mars. Le rover Curiosity de la NASA, qui a atterri en août 2012, a été la première mission à apporter des pièces imprimées en 3D sur Mars. Il s'agit d'un composant en céramique à l'intérieur de l'instrument Sample Analysis at Mars (SAM), qui fait partie d'un programme de test en cours pour étudier la fiabilité des techniques de fabrication additive.
Pendant ce temps, le rover Perseverance de la NASA, qui a atterri sur Mars en février 2021, contient 11 pièces métalliques qui ont été fabriquées de manière additive avec des lasers. Cinq de ces composants se trouvent dans l'instrument planétaire de lithochimie à rayons X (PIXL) de Persévérance, qui recherche des signes de vie microbienne fossile sur Mars. Ces pièces doivent être si légères que les techniques traditionnelles telles que le forgeage, le moulage et la découpe ne peuvent pas les produire.
La NASA a également expérimenté la fabrication additive laser de composants de fusée. Dans une étude, la chambre de combustion d'un moteur de fusée a été fabriquée à partir d'un alliage de cuivre. Le développement continu de cette fabrication additive au laser a permis de fabriquer la pièce à environ la moitié du coût et en un sixième du temps requis pour l'usinage, l'assemblage et l'assemblage traditionnels. Étant donné que l'alliage de cuivre utilisé est hautement réfléchissant pour les lasers infrarouges, la NASA étudie actuellement comment les lasers verts ou bleus peuvent améliorer l'efficacité et la productivité.
Alors que l'utilisation de la fabrication additive dans l'aérospatiale en est encore à ses débuts, elle devrait se développer au cours des 20 prochaines années.
Texturation laser
La texturation laser est également une toute nouvelle application dans l'industrie aérospatiale. Dans ce processus, des lasers ultrarapides sont utilisés pour créer des micro-nanostructures à la surface de l'avion grâce à une technique appelée motif d'interférence laser directe (DLIP), qui est utilisée pour créer un « effet lotus » naturel, qui crée des nanostructures qui aident à empêcher la surface contamination et prévenir l'accumulation de glace sur les aéronefs.
Une optique innovante divise une puissante impulsion laser ultrarapide en plusieurs faisceaux partiels, qui sont ensuite combinés sur la surface à traiter. Lorsqu'elle est vue au microscope, la microstructure résultante ressemble à des "halls" microscopiques constitués de "piliers" ou d'ondulations. La distance entre les "piliers" est d'environ 150nm à 30μm - cette structure signifie que les gouttelettes d'eau ne peuvent plus mouiller la surface et s'y coller car elles n'ont pas assez d'adhérence sur la surface.
Les avantages du matériau pour les avions comprennent une meilleure répulsion de l'eau, de la glace et des insectes. Ceux-ci peuvent coller à la surface de l'avion et augmenter la résistance au vent de l'avion, augmentant ainsi la consommation de carburant. L'application de cette texturation au laser réduirait le besoin de traitements chimiques toxiques actuellement appliqués aux surfaces des avions pour éviter le givrage. Il est connu pour vieillir et devenir sujet à des dommages au fil du temps. De plus, les structures laser produites avec la méthode DLIP peuvent durer des années sans causer de problèmes environnementaux.


